

 中文简体
Vain pieni osa vuosittain syntyvästä muovijätteestä muunnetaan takaisin käyttökelpoiseksi raaka-aineeksi. Tuotantoon palaavasta muovista suurin osa käsitellään mekaanisesti: lajitellaan, pestään, pienennetään, sulatetaan ja yhdistetään uusiksi tuotteiksi. Näiden vaiheiden joukossa hiukkaskoon pienentäminen on se, missä kierrätystalouden voitetaan tai hävitetään. Tässä vaiheessa käytetty muovin kierrätystekniikka ja työn tekevän jauhaimen laatu ohjaavat suoraan läpimenoa, energiankulutusta, jauheen tasaisuutta ja kierrätettävän materiaalin lopullista markkina-arvoa. Jauhatuskone, jossa on tiukka hiukkaskokoikkuna, voi muuttaa huonolaatuisen romun korkealaatuiseksi raaka-aineeksi, kun taas epäjohdonmukaista jauhetta tuottava jauhe tekee jokaisesta jatkoprosessista kalliimpaa. Tässä artikkelissa kerrotaan, miten kaksi muovinkierrätysteknologian pääperhettä vertautuvat toisiinsa, miksi hienojauhatuksella on niin paljon merkitystä käytännössä ja mitä tulee ottaa huomioon valittaessa jauhatuslaitteita kierrätykseen.
Mekaaninen ja kemiallinen kierrätys: miten niitä verrataan
Mekaaninen kierrätys on nykyään laajimmin käytetty muovin kierrätystekniikka. Se sopii puhtaaseen, yksipolymeeriseen jätteeseen, kuten PET-pulloihin, HDPE-säiliöihin, PE-kalvoon, PP-laatikoihin ja PVC-putkien jätteisiin. Tyypillinen linja yhdistää lajittelun, pesun, koon pienentämisen, sulasuodatuksen ja pelletoinnin. Tulos on hiutale, jauhe tai pelletti, joka voi palata ekstruusio-, ruiskupuristus-, rotomuovaukseen tai masterbatch-tuotantoon. Taloustekijät ovat houkuttelevia, koska energiapanos on suhteellisen pieni ja laitteiden pääomakustannukset ymmärretään hyvin, mutta menetelmä riippuu raaka-aineen laadusta. Jos syöttö on kontaminoitunut tai sisältää sekapolymeerejä, mekaaninen reitti saavuttaa nopeasti rajansa.
Kemiallinen kierrätys, jota kutsutaan myös edistyneeksi kierrätykseksi, noudattaa päinvastaista lähestymistapaa. Muovin sulamisen sijaan tekniikka hajottaa polymeeriketjut takaisin monomeereiksi, hiilivetyöljyiksi tai synteesikaasuksi. Pyrolyysi lämmittää muovia ilman happea öljyn ja kaasun tuottamiseksi; depolymerointi kääntää polymeroinnin tietyille hartseille; solvolyysi käyttää liuottimia polymeerien liuottamiseen ja erottamiseen; ja hydroterminen käsittely käyttää puristettua vettä jätteiden hajottamiseen. Nämä reitit käsittelevät sekoitettuja, laminoituja tai saastuneita virtoja, joita mekaaniset linjat eivät voi taloudellisesti käsitellä. Kompromissit ovat korkeampi energiaintensiteetti, monimutkaisempi prosessinhallinta ja monissa tapauksissa suurempi hiilijalanjälki tonnia kohti, kunnes teknologia kypsyy. Kaupallisen mittakaavan laitokset kasvavat, mutta kapasiteetti on edelleen paljon jäljessä mekaanisten kierrättäjien jo käsittelemän muovijätteen määrästä.
Useimmille kierrättäjille mekaaninen kierrätys on edelleen toiminnan selkäranka, kun taas kemialliset teknologiat toimivat täydentävänä kanavana vaikeille jakeille. Molemmat reitit riippuvat hyvästä koon pienentämisestä ylävirtaan: kemialliset reaktorit tarvitsevat yhdenmukaiset syöttömitat pitääkseen muunnoksen vakaana, ja mekaaniset linjat tuottavat jauheita, joiden laatu määrää loppupään suorituskyvyn. Kierrättäjä, joka hallitsee koon pienentämisen, saa vipuvaikutuksen koko tehtaalla.
Miksi laadun jauhaminen edistää kierrätystaloudellisuutta
Loppupään prosessit ovat anteeksiantamattomia hiukkaskoon suhteen. Rotomuotissa esimerkiksi tarvitaan PE-jauhetta kapealla alueella, tyypillisesti noin 200-500 mikronia, jotta hartsi sulaa tasaisesti ja sulautuu ilman reikiä. Valmistus- ja polymeeriseos suosivat hienojakoisia jauheita, joilla on vakaa virtauskäyttäytyminen. Kun jauhatuskone tuottaa laajan hiukkaskokojakauman, jauhe erottuu siiloissa, virtaa huonosti annostelulaitteiden läpi ja jättää karkeita hiukkasia, jotka eivät sula kokonaan. Tuloksena hylätyt osat, ylimääräinen energiankulutus ja menetetty marginaali. Jakauman mittaaminen tavallisella seulaanalyysillä ennen jauheen poistumista kasvista on ainoa luotettava tapa tietää, mitä seuraava prosessi todella saa.
Ylihionta on yhtä kallista. Materiaalin työntäminen prosessia vaativammaksi kuluttaa ylimääräistä tehoa ja nopeuttaa terien, kiekkojen ja seulojen kulumista. Alihionta sitä vastoin luo ylisuuria hiukkasia, jotka on ajettava uudelleen, mikä puolittaa linjan kapasiteetin. Oikea muovinkierrätystekniikka koon pienentämiseen on siis se, joka säilyttää tavoitehienouden nimellisteholla, vakaan lämpötilan hallinnan ja ennakoitavan kulumisen ansiosta. Käytännössä tämä tarkoittaa roottorin suunnittelun, hiomalaikan geometrian ja seulakokoonpanon sovittamista polymeeriin ja aiottuun käyttötarkoitukseen sen sijaan, että ostaisi yleiskonetta ja toivoisi parasta.
| Materiaali | Tyypillinen sovellus | Tavoite hienous | Kriittinen parametri |
|---|---|---|---|
| PE-romu | Rotomuovausjauhe | 200-500 mikronia | Tasaisuus ja virtaus |
| PVC-romu | Hieno jauhe jäykille profiileille | 150-300 mikronia | Lämmönhallinta ja kuluminen |
| PA- ja PP-romu | Kierrätetty tekninen jauhe | 300-800 mikronia | Toiminta ympäristön lämpötilassa |
Taulukossa on yhteenveto tyypillisistä tilanteista, joita kierrättäjä kohtaa. Jokainen rivi viittaa eri konekokoonpanoon, minkä vuoksi yksi yleisjauhejauhe tuottaa harvoin hyväksyttäviä tuloksia kaikissa kolmessa materiaaliperheessä. Tuotantokokemus jokaisesta polymeerityypistä erottaa toimivan suunnittelun sellaisesta, joka viettää elämänsä huollettavana.
Laitteen sovittaminen polymeeriin
PE-palautus rotomuovaukseen
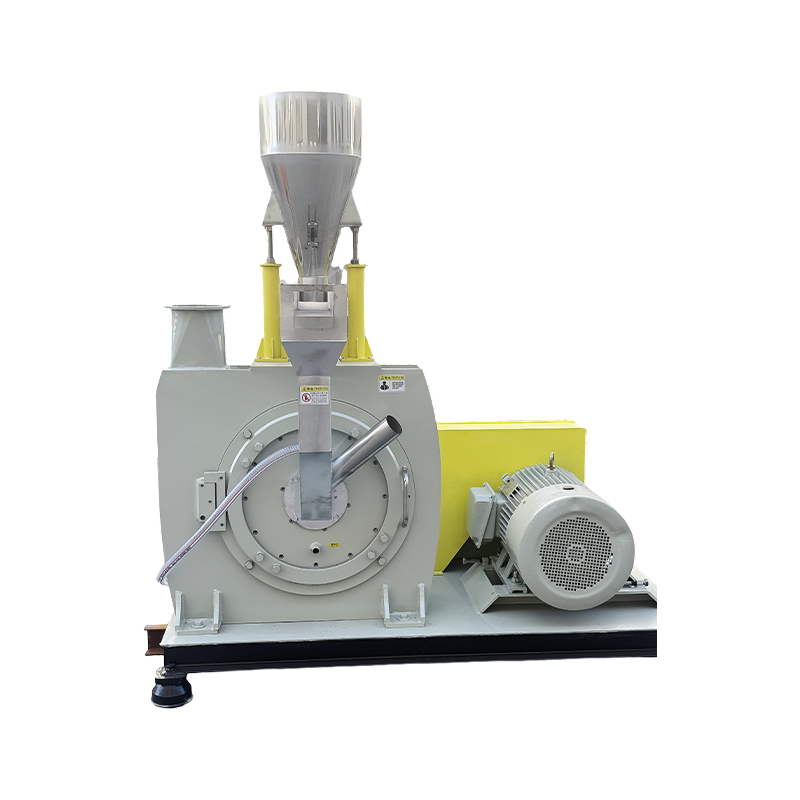
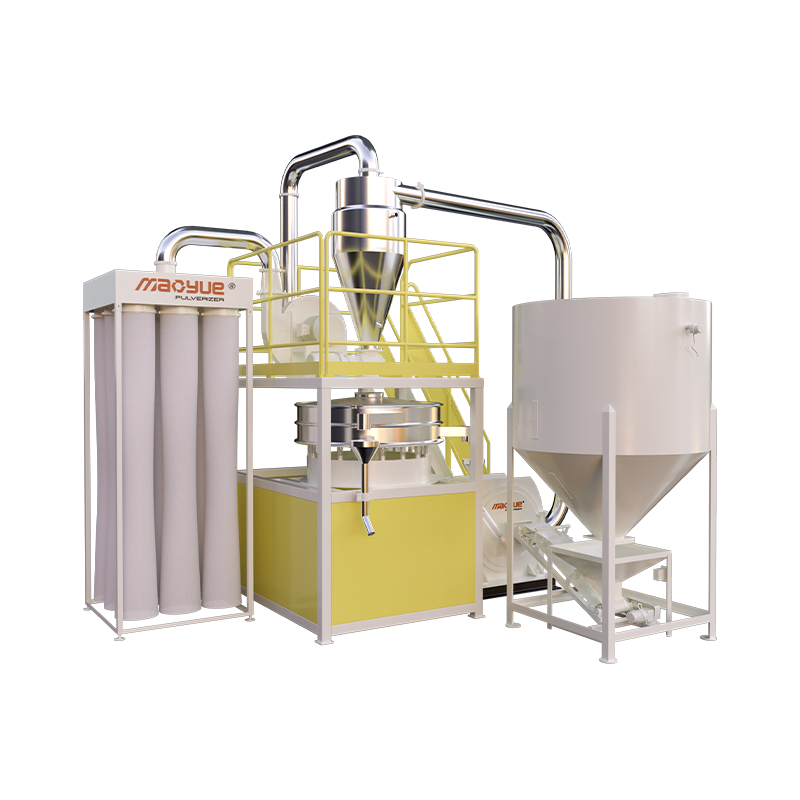
Rotomuovaus on yksi vaativimmista PE:n kierrätyssovelluksista. Jauheessa tulee olla kapea hiukkaskokojakautuma, koska karkeat hiukkaset aiheuttavat pintavirheitä ja hieno pöly aiheuttaa huonon virtauksen. Nykyaikaiset levypulveraattorit, joissa on nopeat roottorit ja tarkkuuskoneistetut hiomalaikat, voivat tuottaa PE-jauhetta suurella teholla säilyttäen samalla vaaditun tasaisuuden. Omistautunut PE rotomovausjauhejauhejauhe, jolla on korkea tasaisuus on käytännöllinen investointi rotomuovauslinjoja syöttäville kierrättäjille, koska jauheen sakeus muuttuu suoraan valetun osan pienemmiksi hylkäysmääriksi. Kuljettajien kannattaa myös katsoa, kestääkö kone kierrätetyn hiutaleen hieman epäsäännöllisen geometrian ilman jumiutumista, sillä hiutaleen muoto poikkeaa puhtaasta pelletistä.
 PE-muovausjauhe, korkeatasainen 600-jauheen toimittajat, tehdas - Changz Changzhou Mao Yue Intelligent Equipment Co., Ltd. on PE Rotomolding Powder High Uniformity 600 -jauheen toimittaja ja tehdas Kiinassa,... Näytä tuote →
PVC-romu ja kulutuskestävyyden merkitys
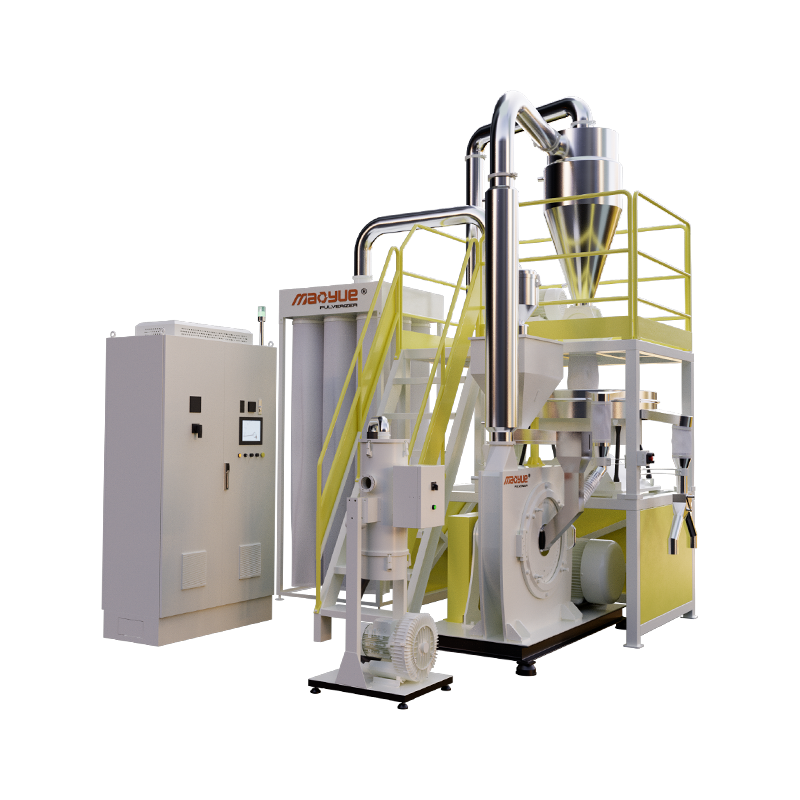
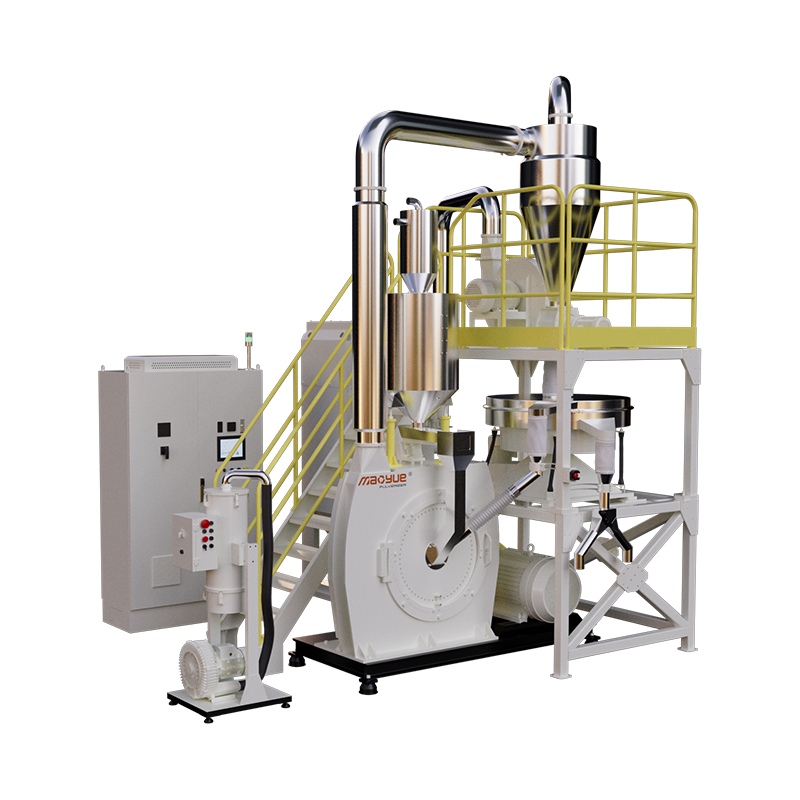
PVC on lämpöherkkä ja luonnostaan hankaava. Jauhetessaan kiekon pinnan kitka nostaa lämpötilaa, ja jos materiaali ylikuumenee, se hajoaa vapauttaen syövyttäviä yhdisteitä, jotka hyökkäävät jauhatuskammioon. Tästä syystä PVC-kierrätyslinjat tarvitsevat jauhaimen, jossa on reilun kokoinen roottori, vakaa lämmönpoisto ja kulutusta kestävät työkalut. A kulutusta kestävä PVC-jauhe käyttää seosterästeriä ja karkaistuja kiekkoja pidentääkseen käyttöikää huoltovälien välillä, mikä on suurin yksittäinen kustannustekijä kloorattujen polymeerien hionnassa. Myös rehun tulee olla kuivaa ja metallisirpaletta, koska PVC:n pehmeä kärki tekee lian helposti puristuvan hiontapintaan ja nopeuttaen nauhoitusta.
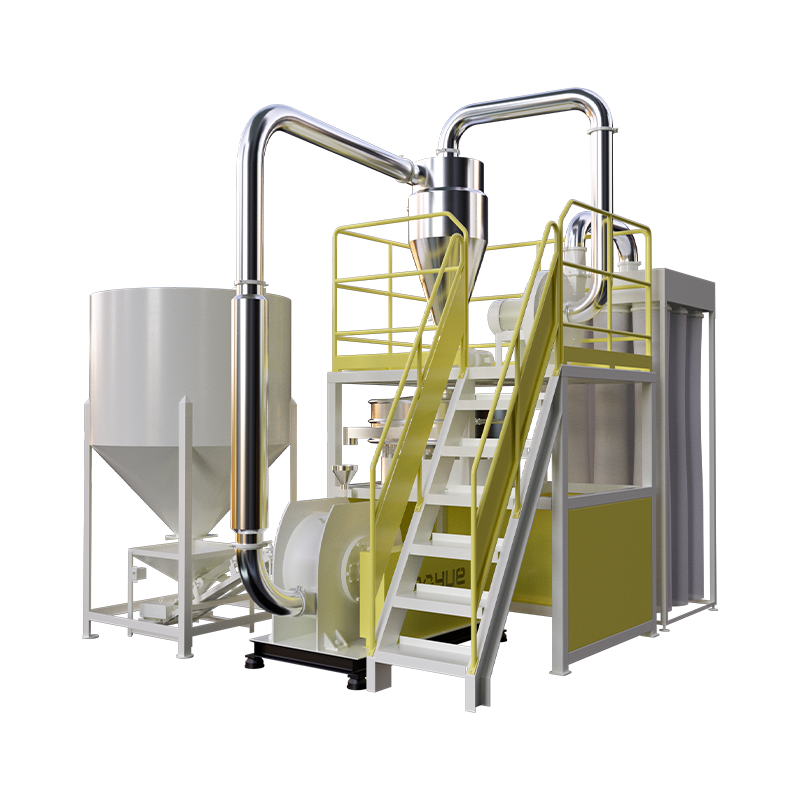 Mallin 850 PVC kulutusta kestävät murskaintoimittajat, tehdas - Changzhou Mao Yue Inte Changzhou Mao Yue Intelligent Equipment Co., Ltd. on mallin 850 PVC kulutuskestävän murskaimen toimittaja ja tehdas Kiinassa, mukautettu malli 85... Näytä tuote →
PA- ja PP-tekniikan romu
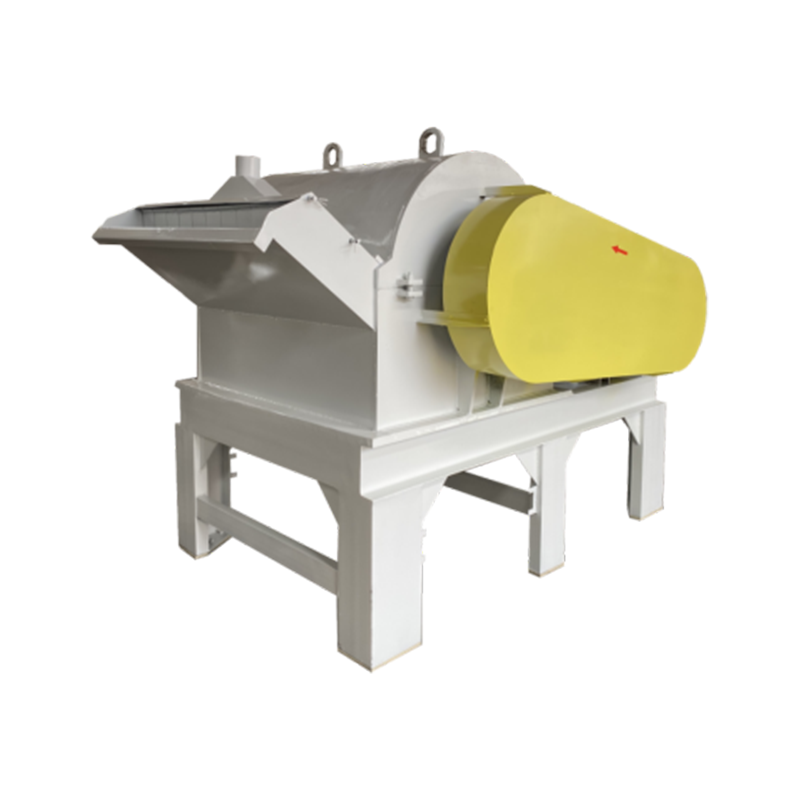
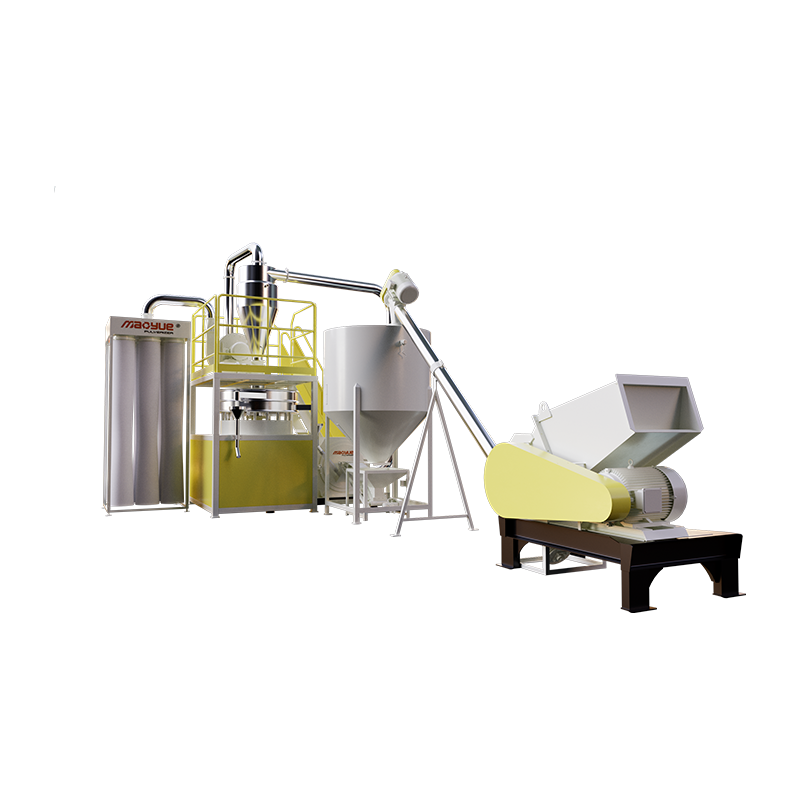
Polyamidi ja polypropeeni ovat sitkeitä, sitkeitä materiaaleja. Perinteinen käytäntö vaatii kryogeenistä jäähdytystä nestetypellä polymeerin haurastamiseksi ennen jauhamista. Tämä prosessi lisää merkittävää kustannuksia tonnia kohden ja vaikeuttaa laitoksen kryogeenistä varastointia ja käsittelyä. Vaihtoehtona on hionta ympäristön lämpötilassa, jossa koneen geometria ja roottorin nopeus on suunniteltu pitämään materiaali viileänä lyhyen viipymäajan ja tehokkaan ilmavirran ansiosta. Tämä lähestymistapa poistaa nestemäisen typen kokonaan prosessivirrasta. An ympäristön lämpötila PA PP -mylly ilman nestemäistä typpeä alentaa käyttökustannuksia ja yksinkertaistaa laitoksen turvallisuusvaatimuksia, mikä tekee siitä hyvin sopivan teknistä romua käsitteleville kierrättäjille. Se vaatii kuitenkin huolellista huomiota seulan kokoon ja syöttönopeuteen, koska kone luottaa jauhetun materiaalin nopeaan poistamiseen lämmön kertymisen välttämiseksi.
 500PA/PP ympäristön lämpötilan hiomakone ei vaadi nestemäisen typen toimittajia, tosiasia Changzhou Mao Yue Intelligent Equipment Co., Ltd. on 500PA/PP ympäristön lämpötilan hiomakone, joka ei vaadi nestemäisen typen toimittajia ja... Näytä tuote →
Kierrätystoimintojen valintakriteerit
Pulverin valitseminen kierrätyslinjalle on ostopäätös, joka maksaa itsensä takaisin vuosien kuluessa, joten vertailun tulisi mennä alkuperäistä hintaa pidemmälle. Seuraavat tekijät erottavat kannattavaa jauhetta tuottavan koneen koneesta, joka kuluttaa energiaa ja seisokkeja.
- Läpäisykyky spesifikaatiolla. Varmista, että valmistaja julkaisee hienous- ja kapasiteettiluvut samoissa olosuhteissa, joita käytät. Kysy, kuinka suuri prosenttiosuus lähdöstä jää kohdehiukkaskoon ikkunaan.
- Energiaa per tonni. Muovin hionta on energiaintensiivistä. 10–20 prosentin erot ominaisenergiankulutuksessa muuttavat suoraan jauheen hintaa, ja korkealla käyttöasteella ero voi maksaa paremman koneen vuodessa.
- Kuluvien osien hinta ja käyttöikä. Terät, levyt ja roottorit ovat kulutusosia. Tarkista ovatko ne karkaistua seosterästä ja valmistaako toimittaja ne itse, sillä se vaikuttaa sekä hintaan että toimitusaikaan.
- Lämpötilan hallinta. PVC:n ja minkä tahansa lämpöherkän koostumuksen osalta jauhatuskammion ja ilmavirran suunnittelu määrää, saadaanko tuotto vakaata vai hartsi hajoaa usein.
- Integrointi. Jauhatin on osa linjaa. Ruokinta, pölynkeruu ja kuljetus alavirtaan on tarkasteltava yhdessä, ei jälkikäteen.
Ostajat, jotka haluavat yksityiskohtaisen erittelyn konetyypeistä ja hinnoittelusta, löytävät a muovinen jauhatusopas, joka kattaa tyypit, käyttötarkoitukset ja ostovinkit hyödyllisiä ennen kuin he pyytävät tarjouksia. Kannattaa myös työskennellä a pulverisaattorin valmistaja, jolla on vuosikymmenten valmistuskokemus ja valmistaa omia teriä ja levyjä, koska se pyrkii lyhentämään varaosien toimitusta ja alentamaan ylläpitokustannuksia koneen käyttöiän aikana. Toimittaja, jolla on useita koneistuspajoja ja erillinen terävalmistuskeskus, voi reagoida nopeammin, kun kuluvia osia on vaihdettava, ja reagointikyvyllä on enemmän merkitystä 24 tunnin kierrätyslinjalla kuin vähäkäyttöisessä eräoperaatiossa.
Valinnan mekaanisen ja kemiallisen muovin kierrätystekniikoiden välillä ei tarvitse olla joko-tai -päätös. Useimmissa kierrätysoperaatioissa pulverisaattori on kohta, jossa molemmat reitit tulevat taloudellisesti kannattaviksi tai kannattamattomiksi. Kone, joka pitää hienouden, säätelee lämpötilaa ja pitää energiankulutuksen kurissa, muuntaa vähäarvoisenkin romun jauheeksi, josta prosessorit ovat valmiita maksamaan. Yhdistä laitteet polymeeriin, suunnittele kuluminen, ja kierrätyslinja tuottaa teollisuuden odottaman marginaalin.