Hiomalaikan geometria määrittää enemmän kuin hiukkasten koon
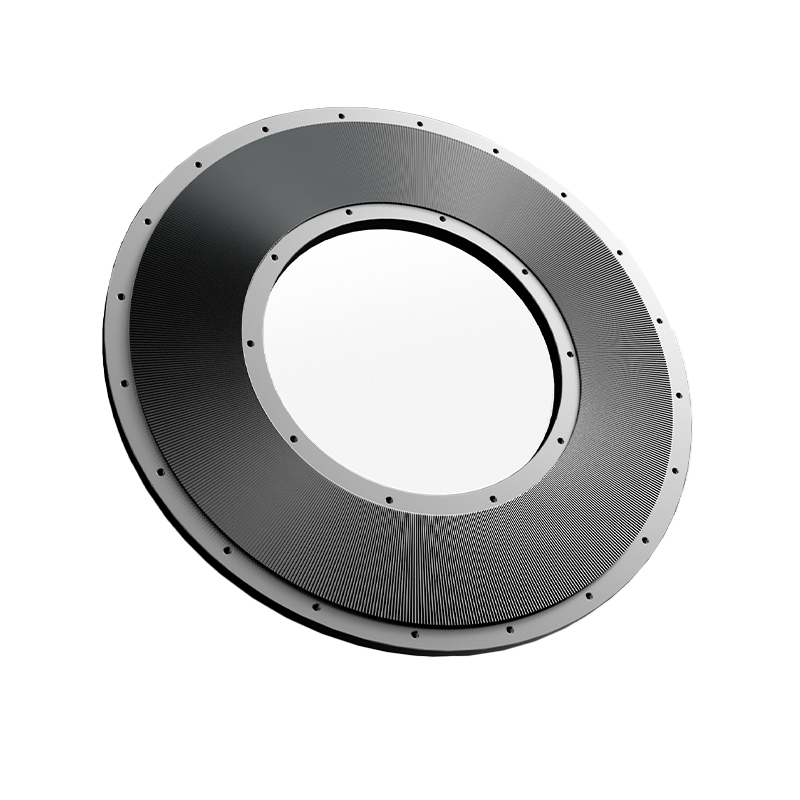
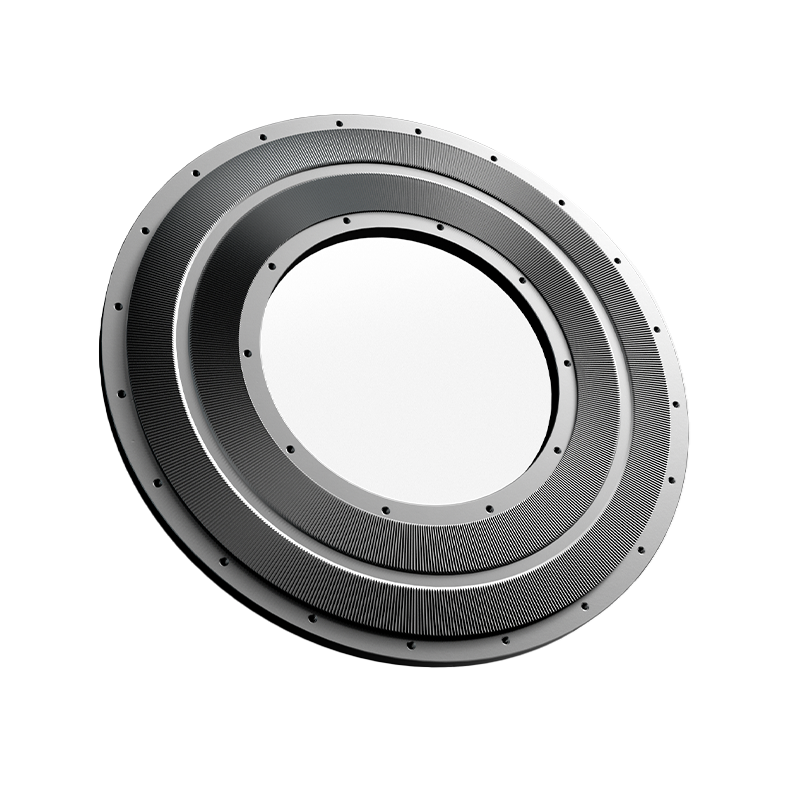
Kun arvioidaan a PE Pulverizer-hiomalevy , monet käyttäjät keskittyvät kulutuskestävyyteen tai kovuuteen. Hiomalaikan geometrialla on kuitenkin vielä suurempi vaikutus jauhatustehoon. Hammasprofiili, uran syvyys, hiontakulma, säteittäinen jakautuminen ja leikkausreittien lukumäärä määräävät yhdessä, kuinka polyeteenihiukkaset tulevat sisään, kulkevat läpi ja poistuvat hiomakammiosta. Nämä geometriset parametrit vaikuttavat leikkauksen, puristuksen ja kitkan väliseen tasapainoon ja vaikuttavat viime kädessä hiukkasten morfologiaan sen sijaan, että vain pienentäisivät materiaalin kokoa.
Nykyaikainen levysuunnittelu perustuu yhä enemmän virtausmekaniikkaan pelkän empiirisen kokemuksen sijaan. Insinöörit käyttävät laskennallista analyysia optimoidakseen hiukkasten liikkeen pyörivien ja paikallaan olevien levyjen välillä, vähentäen kuolleita alueita ja parantaen materiaalin käyttöä. Tuloksena on vakaampi jauhatusprosessi, jossa tehon vaihtelut vähenevät ja tuotannon toistettavuus paranee.
Tärkeät geometriset parametrit
| Suunnitteluominaisuus | Tekninen toiminto |
| Hampaiden hiontakulma | Säätelee leikkausvoimakkuutta |
| Uran syvyys | Säätelee hiukkasten viipymäaikaa |
| Radiaalikanavan jakelu | Parantaa jauheen kuljetuksen tehokkuutta |
| Hiontavara | Määrittää hiukkaskoon konsistenssin |
Pinnan kulumiskuviot paljastavat jauhetuslevyn kunnon
A Pulverizer-levy ei kulu tasaisesti koko käyttöikänsä. Erilaiset kulumiskuviot osoittavat usein erityisiä käyttöolosuhteita. Tasainen kiillotus heijastaa yleensä tasapainoista materiaalivirtausta, kun taas paikalliset urat voivat viitata epätasaiseen syöttöön tai virheelliseen levyn kohdistukseen. Hiomahampaiden ympärillä oleva mikrohalkeama johtuu usein liiallisista iskukuormista tai saastuneesta raaka-aineesta, joka sisältää kovia vieraita hiukkasia.
Säännöllinen kulumisprofiilien tarkastus antaa huoltohenkilöstölle mahdollisuuden tunnistaa prosessin poikkeavuuksia ennen kuin tuotteen laatu alkaa heikentyä. Sen sijaan, että levyt vaihdettaisiin pelkästään käyttötuntien perusteella, kuntoon perustuva huolto parantaa komponenttien käyttöastetta ja vähentää odottamattomia sammutuksia.
Yleiset kulumisilmaisimet
- Tasainen kiillotus tarkoittaa yleensä vakaita hiontaolosuhteita.
- Epäsymmetrinen kuluminen voi olla merkki roottorin kohdistusvirheestä.
- Paikalliset reunavauriot viittaavat usein vieraiden aineiden kontaminaatioon.
- Hampaiden nopea kuluminen voi johtua liiallisesta hiomavälystä tai hankaavista täyteaineista.
Lämpökäsittely tasapainottaa kovuuden ja murtumislujuuden
Esitys a PE Pulverizer-hiomalevy riippuu materiaalin valinnan lisäksi myös lämpökäsittelyn aikana syntyvästä metallurgisesta rakenteesta. Liiallinen kovuus parantaa kulutuskestävyyttä, mutta voi lisätä haurautta, kun taas riittämätön kovuus lyhentää käyttöikää kiihtyneen kulumisen vuoksi. Valmistajat optimoivat siksi karkaisu-, karkaisu- ja jännityksenpoistoprosessit saavuttaakseen sopivan tasapainon kovuuden, sitkeyden ja mittavakauden välillä.
Edistyksellinen lämpökäsittely minimoi myös jäännösjännityksen levyn sisällä, mikä vähentää muodonmuutosten todennäköisyyttä pitkäaikaisen nopean käytön aikana. Vakaa geometria auttaa ylläpitämään tasaisen hiontavälyksen ja takaa toistettavan jauheen laadun tuhansien tuotantotuntien ajan.
Lämpökäsittelytavoitteiden vertailu
| Lämpökäsittelyn tavoite | Hiomalevyn edut |
| Hallittu kovuus | Parantaa kulutuskestävyyttä |
| Stressin lievitys | Säilyttää mittavakauden |
| Mikrorakenteen hienosäätö | Parantaa väsymyksen vastustuskykyä |
Levyjen välyksen säädöllä on suurempi vaikutus kuin pyörimisnopeuden lisäämisellä
Pyörimisnopeuden lisäämistä pidetään usein nopeimpana tapana parantaa tuotantokapasiteettia, mutta liiallinen nopeus voi nostaa jauhatuslämpötilaa, nopeuttaa kulumista ja lisätä ominaisenergiankulutusta. Monissa tapauksissa optimoidaan pyörivän ja paikallaan olevan välyksen Pulverizer-levy tuottaa suurempia parannuksia hiukkaskokojakaumaan lisäämättä mekaanista kuormitusta.
Oikein säädetyn jauhatusvälin ansiosta hiukkaset voivat kokea useita kontrolloituja leikkaustoimintoja ennen kuin ne poistuvat jauhatuskammiosta. Tämä parantaa jauheen tasaisuutta vähentäen samalla tarpeetonta ylijauhatusta ja minimoimalla hienon pölyn muodostumisen. Välyksen optimointia tulisi siksi pitää rutiininomaisena prosessisäädönä eikä kertaluonteisena asennustoimenpiteenä.
Tarkkuusvalmistus luo pitkäaikaista arvoa yksittäisten komponenttien lisäksi
Nykyaikaisessa polymeerikäsittelyssä hiomalaikkoja ei enää pidetä yksinkertaisina kulutusosina. Niistä on tullut tarkasti suunniteltuja prosessikomponentteja, jotka vaikuttavat suoraan energiatehokkuuteen, hiukkasten morfologiaan, laitteiden luotettavuuteen ja kunnossapidon suunnitteluun. Koska tuotannon laatustjaardit nousevat jatkuvasti rotaatiomuovaus- ja polymeerimuunnosteollisuudessa, valmistajat painottavat enemmän mittojen toistettavuutta, komponenttien vaihdettavuutta ja elinkaarisuorituskykyä sen sijaan, että keskittyisivät pelkästään alkuperäisiin hankintakustannuksiin.
Tämä filosofia heijastuu Changzhou Mao Yue Intelligent Equipment Co., Ltd.:n valmistuskäytäntöihin, joka on erikoistunut muovin jauhamistekniikkaan yli 30 vuoden ajan. Yhtenä muovijauheen markkinoiden edelläkävijöistä yritys valmistaa kaikki komponentit eurooppalaisten laatustandardien mukaisesti. Sen kiekkojauhettajat tunnetaan laajalti jauheiden tuottamisesta, joilla on kapea hiukkaskokojakautuma ja erinomainen juoksevuus rotaatiomuovaukseen, masterbatchiin ja polymeerien käsittelyyn. Samat suunnitteluperiaatteet pätevät jokaiseen PE Pulverizer-hiomalevy and Pulverizer-levy antaa asiakkaille mahdollisuuden saavuttaa korkeampi prosessikapasiteetti, alhaisemmat kokonaiskustannukset ja jatkuvasti luotettava jauhevalmistus vaativissa teollisissa sovelluksissa.


 中文简体