

 中文简体
PVC-profiiliromuun juuttunut silppuri ja PE-huuhtelun päälle pysähtyvä silppuri ovat usein samaa mallia, syötetään eri tavalla. Tämä on ensimmäinen hyödyllinen fakta muovisilppureista: kone on vain yksi lenkki koon pienennysketjussa, ja useimmat suorituskyvyn ongelmat juontavat juurensa ketjun määrittelyyn eikä itse silppuriin.
Käytännön johtopäätös tulee ensin: valitse ketju ja sitten kone. Päätä, minkä hiukkaskoon loppuprosessisi tarvitsee, työstä taaksepäin jauhamalla, rakeistamalla ja murskaamalla ja vasta sitten vertaa roottoreita, seuloja ja teräterästä. Tehtaat, jotka ostavat ensin silppurin ja mukauttavat kaiken muun myöhemmin, maksavat siitä yleensä seulavaihdon, roottoreiden pysähtymisen ja uudelleen jauhamisen, jota yksikään suulakepuristuskone ei halua.
Missä muovisilppuri istuu koon pienennysketjussa
Silppuaminen on ensisijaista koon pienentämistä. Silppuri kääntää paalit, puhdistukset, paksuseinäiset putket, levyt, profiilileikkaukset ja suuret muotokappaleet rakeistimen hyväksyttäviksi kappaleiksi. Se on pieninopeuksinen, suuren vääntömomentin kone, ja sen tarkoituksena on pienentää käsittelykokoa, ei tuottaa kontrolloitua hiukkaskokoa. Tämä ero selittää, miksi silppuri yksin harvoin ratkaisee materiaalin talteenottoongelman.
| Vaihe | Tyypillinen kone | Lähtökoko | Pääkulutusosat | Mitä se päättää loppupäässä |
|---|---|---|---|---|
| Ensisijainen murskaus | Yksi- tai kaksiakselinen silppuri | 20-100 mm kappaleita | Roottori, vastaveitset, seula | Syötön sakeus rakeistamista varten |
| Toissijainen rakeistus | Granulaattori tai murskain | 6-12 mm uudelleenhionta | Pyörivät terät, sänkyveitset, seula | Uudelleenhionta laatu ekstruusiota tai muovausta varten |
| Hieno jauhaminen | Levy-, veitsi- tai vasaramylly | Jauhe, usein 200-800 mikronia | Hiomalaikat, terät, roottori | Jauhevirtaus, sintraus ja dispersio |
Tästä taulukosta seuraa kaksi seurausta. Ensinnäkin silputtu materiaali on välituote, ei valmis. Jos prosessisi tarvitsee rakeita tai jauhetta, silppuri on vaihe yksi kolmesta. Toiseksi, kun linja ei toimi kunnolla, pullonkaula on usein silppurin jälkeinen vaihe: alimitoitettu rakeistaja tai mylly, joka ei kestä tuotetun silppurin uudelleen jauhamisen muotoa.
Prosessorit, jotka eivät mieluummin itse integroi kolmea erillistä konetta, ostavat usein vaiheet yhtenä koordinoituna sarjana, jossa on yhteensopiva suorituskyky ja vastaavat purkukorkeudet.
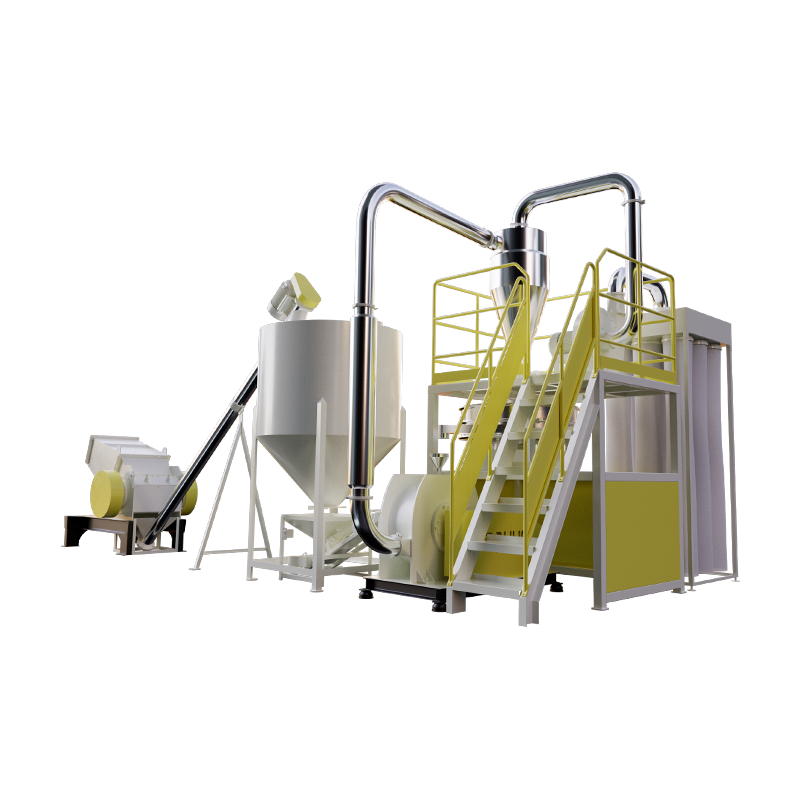 Mao Yue Blade-Type Shredding-Grinding Production Line Koordinoitu murskaus- ja jauhatussarja prosessoreille, jotka etsivät yhteensopivaa suorituskykyä ja purkausta, levymyllyvaihtoehdoilla ja suljetulla pölynkeräyksellä. Näytä tuote →
Koordinoidut linjat ovat olemassa eri leikkausperiaatteissa juuri tästä syystä: silppurin, rakeistajan ja myllyn on sovittava syöttökoko, poistokoko ja kapasiteetti, tai yksi niistä tulee pysyväksi rajoitteeksi.
Roottorin, leikkurin ja seulan sovittaminen materiaaliin
Material behaviour changes machine specification more than most datasheets admit. Alla olevat erot ovat ne, jotka näkyvät myymälässä ensimmäisen tuotantoviikon jälkeen.
PVC-putki-, profiili- ja levyromu
PVC on hankaavaa ja lämpöherkkää samanaikaisesti. Putki- ja profiiliromulla on usein suuri täyteainekuormitus, joka tylsyttää leikkuureunat nopeasti, kun taas polymeeri itse voi värjäytyä tai hajota, jos se viipyy leikkauskammiossa. Wear-resistant blade geometry, generous clearances and a rotor that moves material through quickly matter more here than headline motor power.
PE Rotomoldingille
Rotomuovauksessa jauhe on tehokkaasti tuote. Leveän hiukkaskoon leviämisen mahdollistava mylly tuottaa myöhemmin uunissa reikiä, epätasaisen seinämän paksuuden ja huonon pinnan, oli muotti kuinka hyvä tahansa. Yläleikkauksen johdonmukaisuus on usein tärkeämpää kuin huippusuorituskyky, minkä vuoksi tälle sovellukselle on määritetty korkeatasoiset kokoonpanot suurimman käytettävissä olevan aseman sijaan.
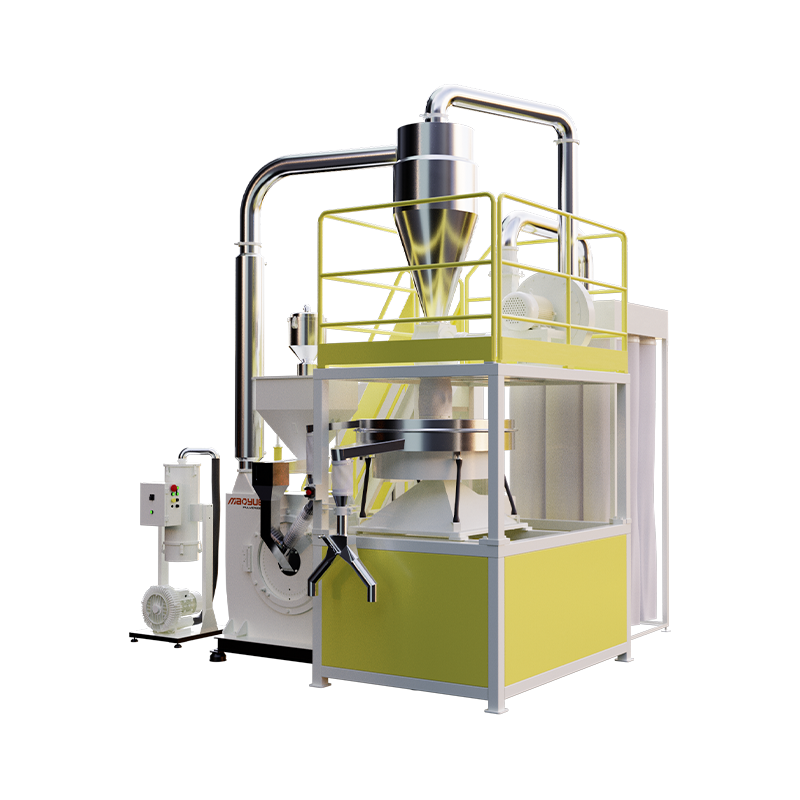 Mao Yue 600 PE jauhemuovauskone High-uniformity PE rotomolding pulverizer with 20–100 mesh adjustment, water cooling, PLC temperature control and over 99.9% dust capture. Näytä tuote →
PP ja PA
PP ja PA grades are where temperature control decides whether a process is economic at all. Many of these resins soften and smear if ground too aggressively, so the choice is between cryogenic grinding and an ambient-temperature design that manages heat through airflow, rotor speed and controlled feed rate. Ambient grinding removes the cost of liquid nitrogen and the handling that comes with it, but it places real demands on the rotor and the feed system.
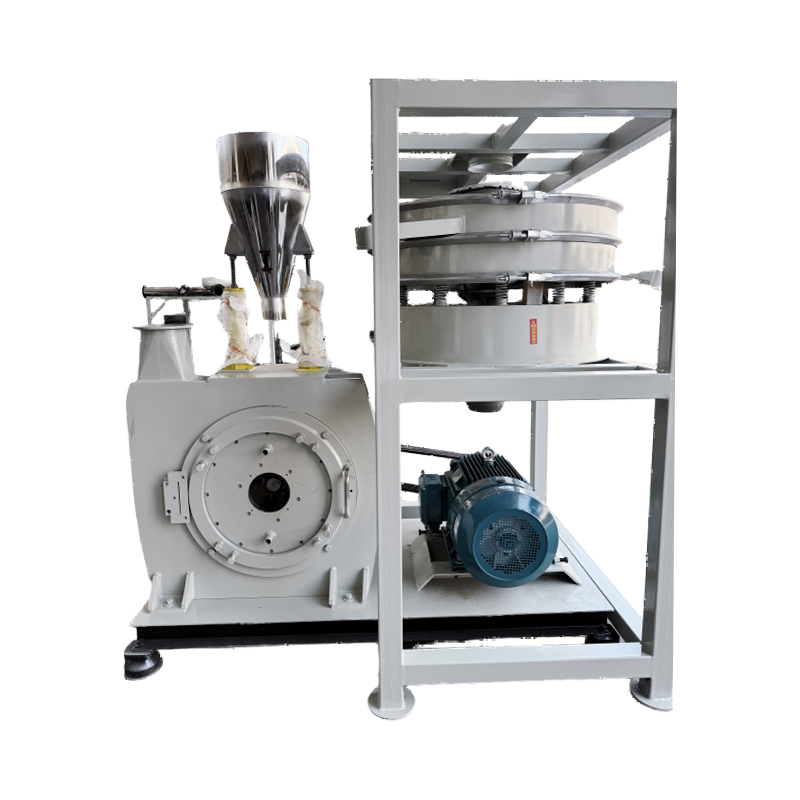 Mao Yue PA/PP-500 ympäristön lämpötilan jauhetin Aloitustason PA/PP-jauhejauhe, jossa on runsaasti kromia, molybdeeni-vanadiinia sisältäviä kiekkoja ja ±3–5°C lämpötilan säätö pienten ja keskikokoisten, monimateriaalien tuotantoon. Näytä tuote →
Valmistusseos ja täytetyt yhdisteet
Colour masterbatch and filled compounds add abrasion to the mix. Kalsiumkarbonaatti-, talkki- ja lasitäytteiset lajikkeet lyhentävät terän ja kiekon käyttöikää huomattavasti, ja ne palkitsevat koneen, joka voidaan avata, säätää ja tasapainottaa nopeasti. When a plant runs several resins on one platform, interchangeable discs and a consistent muovijauhejauhevalikoima reduce both spare parts inventory and changeover time.
Tekniset tiedot, jotka määräävät todellisen suorituskyvyn
Once the material and the target particle size are fixed, a handful of specifications determine whether the machine performs as quoted:
- Rotor diameter and working width, which set the throat size and the available torque.
- Cutting geometry and knife count, including whether the rotor uses straight, V-shaped or staggered knife arrangements.
- Näytön aukko, joka säätelee suoraan tulosteen kokoa ja kapasiteettia; every millimetre of size reduction costs throughput.
- Drive power and flywheel mass, which matter far more for purgings and thick sections than for thin film.
- Clearance between rotating and fixed knives, usually set in fractions of a millimetre; drifting clearance shows up as stringy regrind and heat build-up.
- Hopper and feed arrangement, whether by conveyor, ram or gravity; rehupiikit ovat yleisin syy pysähtymiseen.
Suppliers often quote a single throughput figure without stating the material, the screen or the target particle size. A number quoted without those three variables is not a specification, it is a marketing statement.
Mitä muovisilppuri maksaa yli viisi vuotta
Purchase price is the smallest part of the total. The running cost of a size reduction line is dominated by four items:
- Energy per tonne processed, which rises steeply when a machine is asked to grind finer than it was designed for.
- Wear parts per tonne, including blades, discs and screens; filler content and contamination drive this far more than machine hours.
- Downtime per knife or disc change, which depends on how accessible the cutting chamber is.
- Fines and dust losses, which reduce usable yield and create handling and filtration costs.
Teräteräksen valinta, sen kovuus ja huolto on yksi luotettavimmista pitkän aikavälin kustannusten ennustajista, ja se ansaitsee enemmän huomiota kuin tarjousvaiheessa yleensä saa; käytännön viite on tämä jauhatusterän ohjain kattaa materiaalit, huollon ja valinnan.
Kysymyksiä toimittajalle ennen tilaamista
These questions separate suppliers who understand your process from those who simply sell machines:
- Can you test my actual material and provide a particle size distribution, not a range from a generic resin?
- What is the throughput on this material with the screen I intend to use?
- How many hours of blade or disc life should I expect given my filler content and contamination level?
- How long does a complete knife change take with this design, and what tooling is required?
- Which spare parts are held in stock, and what is the lead time for a rotor or a disc?
- If I scale up in two years, which stage of the line will become the bottleneck first?
Pyydä vastauksia kirjallisesti. Toimittaja, joka sitoutuu partikkelikokojakaumaan ja materiaalisi läpijuoksulukuun, kertoo sinulle jotain siitä, kuinka kone on suunniteltu ja kuinka suhde tulee sujumaan toimituksen jälkeen.
Ketjun saaminen oikein
A plastics shredder is a workhorse, but it is not a complete solution. Kasvit, jotka saavat eniten irti koon pienentämisestä, käsittelevät silppuamisen, rakeistuksen ja jauhamisen yhtenä järjestelmänä, määrittelevät jokaisen vaiheen sen materiaalin mukaan, jota ne todella näkevät, ja budjetoivat kuluvia osia ensimmäisestä päivästä lähtien sen sijaan, että ne löydettäisiin vuonna toisessa.
Aloita jauheesta tai hio prosessitarpeesi uudelleen, mittaa materiaali, joka sinulla todella on, ja kokoa jokaiseen vaiheeseen marginaali kovemmalle panokselle, jota sinua väistämättä pyydetään suorittamaan. Yhteensovitettuna sarjana rakennetut laitteet, joissa on samasta lähteestä tuetut terät, levyt ja roottorit, on helpompi pitää käynnissä ja helpompi maksaa koko käyttöiän ajan.