

 中文简体
Pulverizer-levyjen toiminta ja kriittinen rooli
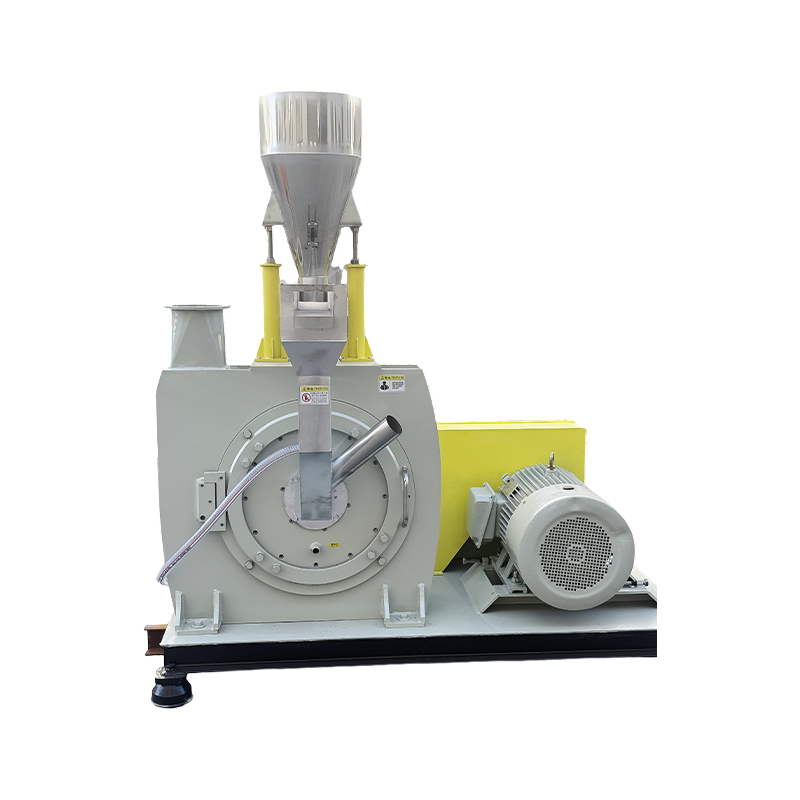
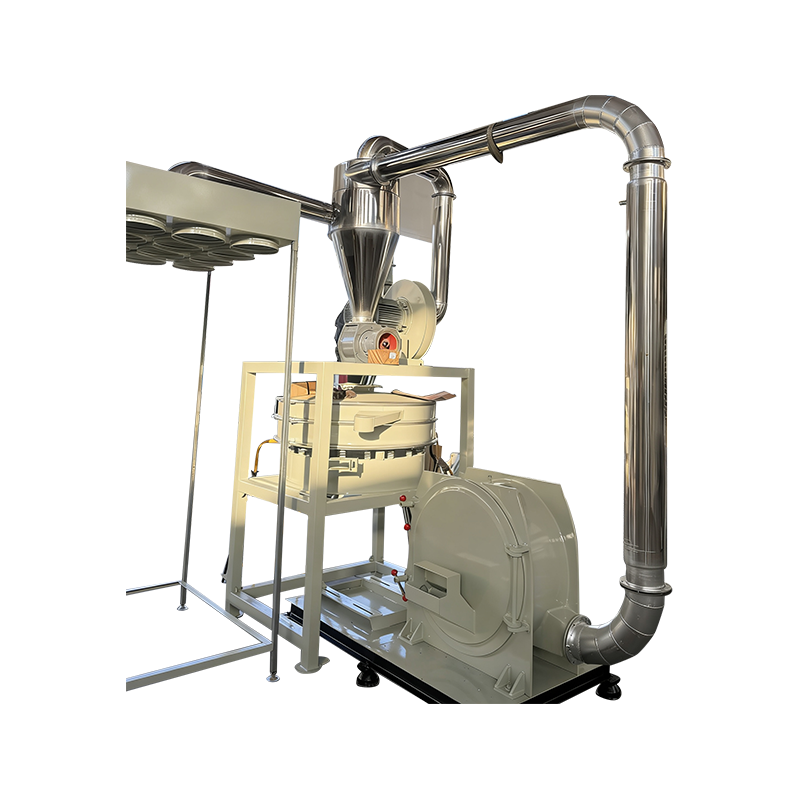
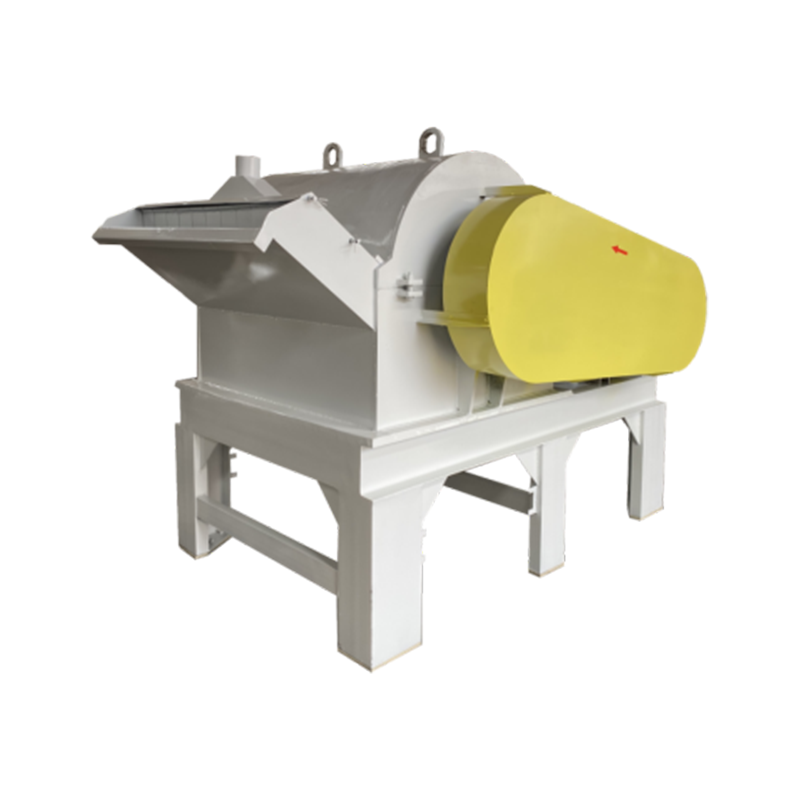
A jauhatuslevy on korkean kulutuksen kestävä pyörivä komponentti jauhinmyllyissä, joka käyttää puristus- ja leikkausvoimia pienentääkseen bulkkikiintoaineita, kuten hiiltä, kalkkikiveä tai mineraaleja hienoksi jauheeksi teollista käsittelyä varten. Nämä levyt toimivat ensisijaisena rajapintana mekaanisen energian syöttämisen ja materiaalikoon pienentämisen välillä, ja ne määrittävät suoraan suoritustehokkuuden, hiukkaskokojakauman ja käyttökustannukset. Levyjen kulumisnopeus vaihtelee tyypillisesti välillä 0,5–3 mm 1 000 käyttötuntia kohden riippuen materiaalin hankaavuudesta ja kiekkometallurgiasta, mikä tekee niistä useimmin vaihdettavat kulutusosat pystysuunnassa telamyllyissä ja kiekkomyllyissä. Oikean levygeometrian, lejeeringin koostumuksen ja pinnoituskuvion valitseminen on välttämätöntä tavoitehienouden säilyttämiseksi (esim. 70–90 % ohittaa 200 meshiä hiilen osalta) samalla kun minimoidaan suunnittelemattomat seisokit ja ominaisvirrankulutus.
Levyjen kokoonpanot ja sovelluskohtaiset mallit
Pulverizer-levyt eivät ole yleiskomponentteja; niiden suunnittelun on vastattava rehumateriaalin ominaisuuksia, myllytyyppiä ja tuotantotavoitteita. Kolme ensisijaista konfiguraatiota hallitsevat teollisia sovelluksia:
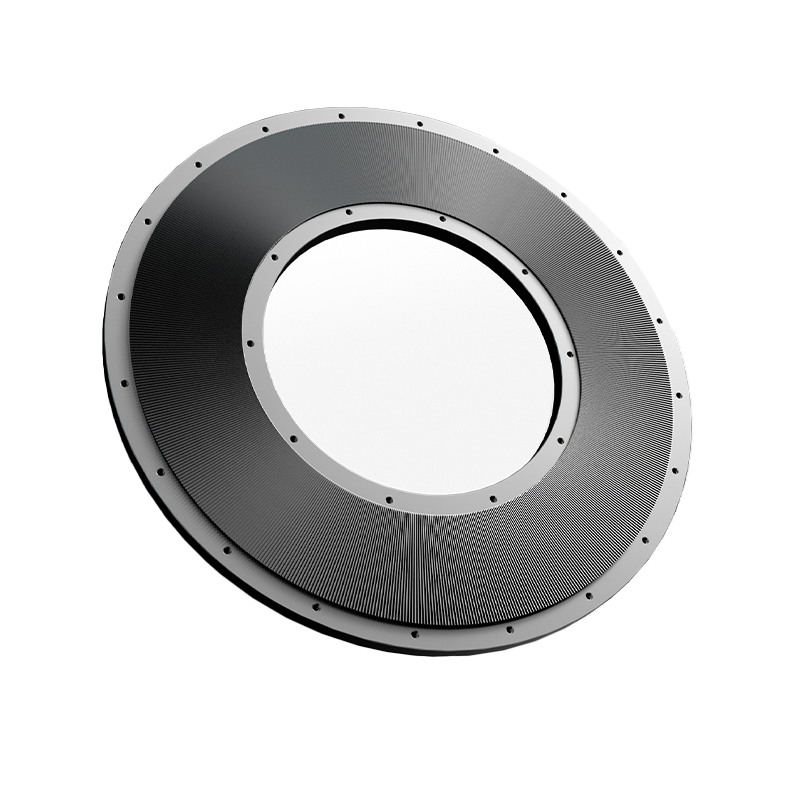
- Litteät hiomalevyt: Käytetään Raymond-tyyppisissä myllyissä pehmeille ja keskikoville materiaaleille (hiili, kipsi); niissä on vaihdettavat vuoraussegmentit, jotka on pultattu valuteräspohjalevyyn kustannustehokkaaseen ylläpitoon.
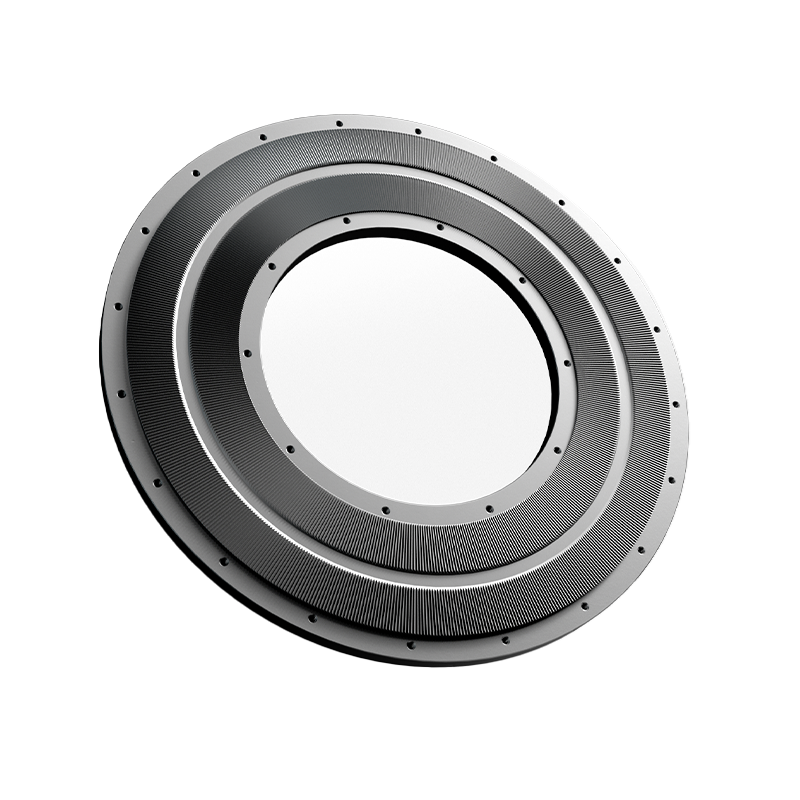
- Renkaan muotoiset levyt: Työskennellyt Loeschen ja Pfeifferin pystyvalssaamoissa sementin raakajauhon ja kuonan valmistukseen; kaareva profiili vastaa rullan muotoa optimaalisen nippivyöhykkeen painejakauman luomiseksi halkaisijaltaan 1 200–2 000 mm.
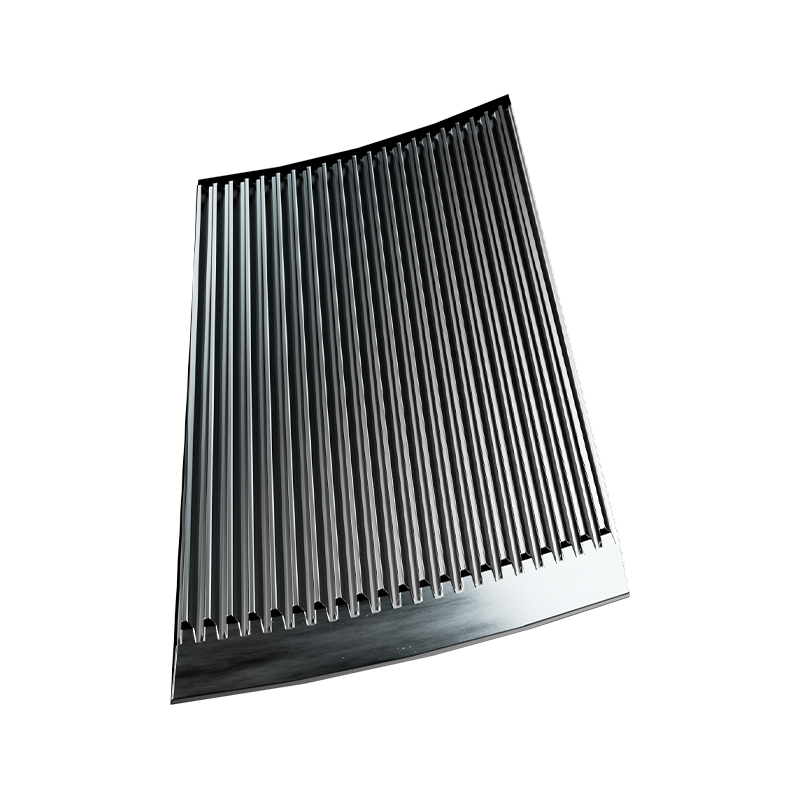
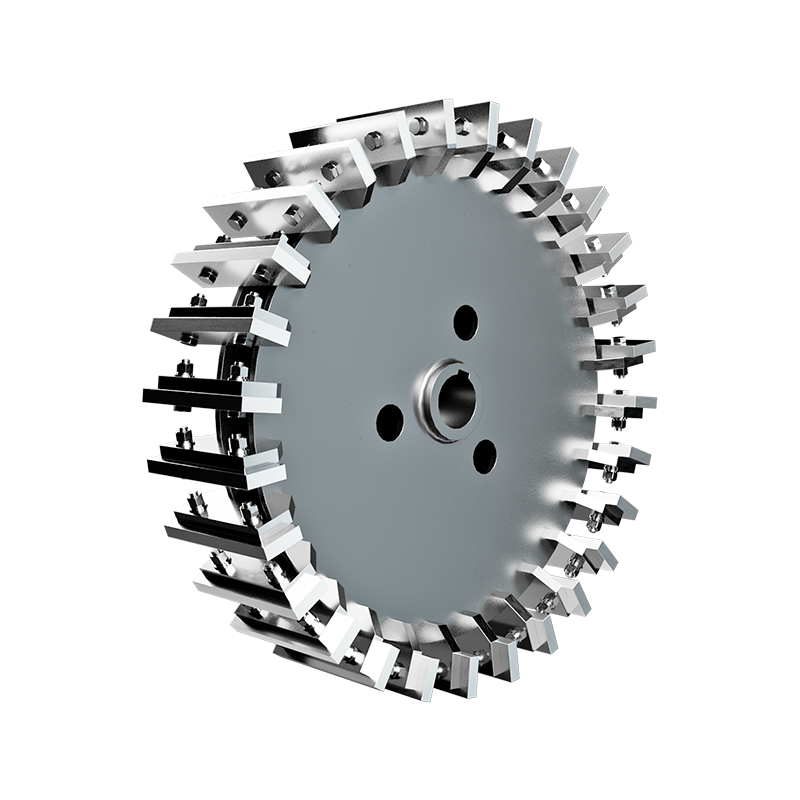
- Hammastetut/hammastetut levyt: Löytyy muovien, kemikaalien ja elintarvikkeiden jalostukseen tarkoitetuista iskulevyjauheista; toisiinsa kietoutuvat hampaat synnyttävät leikkausvoimaa hallitsevan hienonnuksen nopeudella 3 000–6 000 RPM lämpöherkille materiaaleille.
Geometrian vaikutus suorituskykymittareihin
Kiekon pinnan topografia vaikuttaa suoraan hiontatehokkuuteen. Uritetut tai poimutetut kuviot lisäävät materiaalin viipymisaikaa ja kierrätyssuhdetta, mikä parantaa hienouden hallintaa, mutta lisää tehonottoa 8–15 %. Sileät profiilit vähentävät ominaisenergiankulutusta 5–10 %, mutta voivat tuottaa karkeampia tuotejakaumia. Nykyaikainen laskennallinen nestedynamiikka (CFD) mahdollistaa räätälöidyt urageometriat, jotka on optimoitu tietyille raaka-aineille, mikä tuottaa suorituskyvyn parannukset 10-20 % yleisiä malleja lisäämättä moottorin kuormitusta.
Materiaalin valinta ja kulumissuojastrategiat
Kiekon pitkäikäisyys riippuu täysin hiontaolosuhteisiin sovitetuista metallurgisista valinnoista. Pohjamateriaalit tarjoavat rakenteellista eheyttä, kun taas pintakäsittelyt kestävät eroosiota ja iskuväsymistä.
| Materiaalijärjestelmä | Kovuus (HRC/HV) | Paras sovellus | Suhteellinen kustannustekijä |
|---|---|---|---|
| Ni-Hard valurauta | 45-55 HRC | Hiili, vähän piidioksidia sisältävät mineraalit | 1,0x (perustaso) |
| Korkeakromivalkoinen rauta | 58–65 HRC | Sementtiklinkkeri, rautamalmi | 2,5–3,0x |
| Volframikarbidipäällyste | 1 200–1 600 HV | Piidioksidipitoista hiekkaa, bauksiittia | 4,0–6,0x |
| Keramiikka-metalli-komposiitti | 1 800–2 200 HV | Äärimmäinen hankausvaikutus | 8,0–12,0x |
Kovapintainen versus kiinteämetallitalous
Suurihalkaisijaisilla levyillä (> 1500 mm) kovapäällysteiset kuluneet pinnat, joissa on volframikarbidihitsausta, osoittautuvat usein taloudellisemmiksi kuin niiden täydellinen vaihtaminen. Oikein toteutettu peittokuva palauttaa alkuperäiset mitat 30-50% uuden levyn hinnasta pidentää käyttöikää 8 000–15 000 lisätunnilla. Tämä lähestymistapa vaatii kuitenkin tarkkaa lämmönhallintaa hitsauksen aikana perusmetallin halkeamisen estämiseksi; Hitsauksen jälkeinen jännityksenpoistolämpökäsittely on pakollinen levyille, joiden paksuus on yli 60 mm.
Kulumisen seuranta- ja vaihtopäätösperusteet
Ennakoiva levynhallinta estää katastrofaaliset viat ja ylläpitää tasaisen tuotteen laadun. Tärkeimmät tarkastuksen tai vaihdon käynnistävät indikaattorit ovat:
- Tärinäamplitudin lisäys: Perusvärähtelyn nousu > 25 % viittaa epätasaiseen kulumiseen tai segmenttien löystymiseen; välitön sammutus vaaditaan, jos kiihtyvyys ylittää 7,1 mm/s RMS standardin ISO 10816-3 mukaisesti.
- Tehonpoistopoikkeama: Ominaisenergiankulutus, joka kasvaa > 10 % perusviivan yläpuolelle, osoittaa kuluneen profiilin geometrian heikentyneen hiontatehokkuuden.
- Tuotteen hienouden poikkeama: Karkea jae (200 mesh) ylittää määrittelyrajat luokittimen säädöistä huolimatta, osoittaa riittämättömän puristusvyöhykkeen syvyyden.
- Silmämääräisen tarkastuksen kynnysarvot: Suurin sallittu kulumissyvyys vaihtelee mallin mukaan; Tyypilliset rajat ovat 40–60 mm litteille levyille ja 25–35 mm rengasprofiileille ennen kuin kunnostus tulee epätaloudelliseksi.
Ota käyttöön ultraäänipaksuuskartoitus suunniteltujen seisokkien aikana kulumisen etenemisen kvantitatiivisen seuraamiseksi. Kulumisasteiden dokumentointi prosessoitujen tonnimäärien mukaan mahdollistaa ennakoivan vaihtoaikataulun, mikä vähentää hätäseisokkeja keskimäärin 60-80 tuntia vuodessa teollisuuden vertailututkimusten mukaan.