

 中文简体
Oikean jauhatuslevyn valitseminen kohdehiukkaskoon mukaan
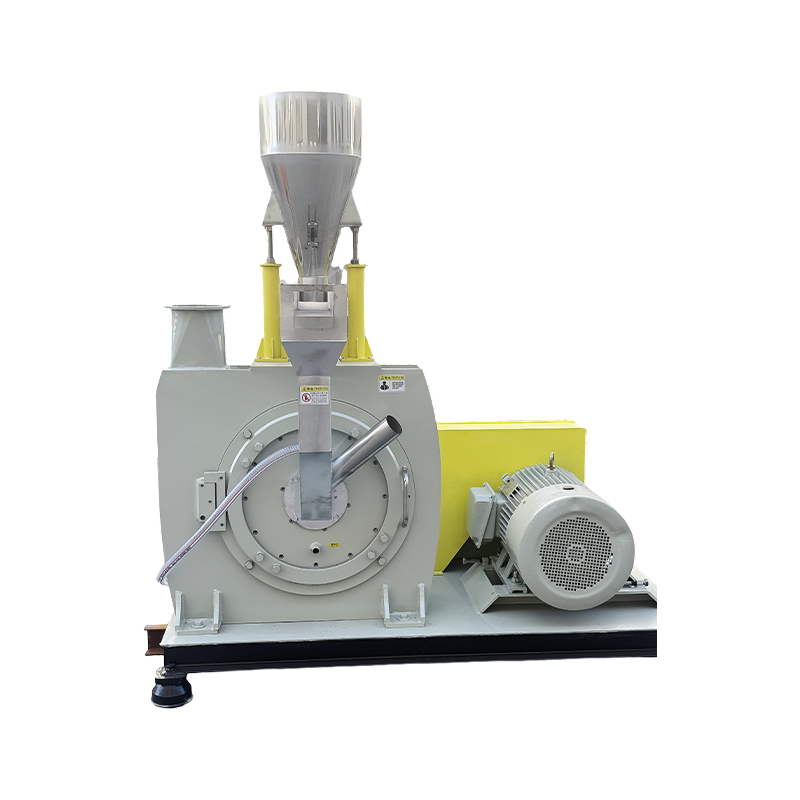
The jauhatuslevy on pääasiallinen lopullisen hiukkaskokojakauman, suorituskyvyn ja energiatehokkuuden määräävä tekijä mekaanisissa koon pienennyslaitteissa. Materiaalisi murenevuutta ja tavoiteverkkokokoa vastaavan levyprofiilin valitseminen on tärkeämpää kuin pelkkä moottorihevosvoima. Sopimaton levy voi vähentää tehoa jopa 40 % ja lisätä kulumisnopeutta kolminkertaiseksi koneen teknisistä tiedoista riippumatta.
Useimmissa teollisissa sovelluksissa muovista mineraaleihin saavutetaan optimaalinen levykokoonpano 85-95 % saanto ±10 %:n sisällä tavoiteverkosta pitäen ominaisenergiankulutuksen alle 0,15 kWh/kg. Tämä tasapaino saavutetaan lautasen geometrian, pyörimisnopeuden ja rakoasetusten tarkalla kohdistamisella raa'an voiman hionnan sijaan.
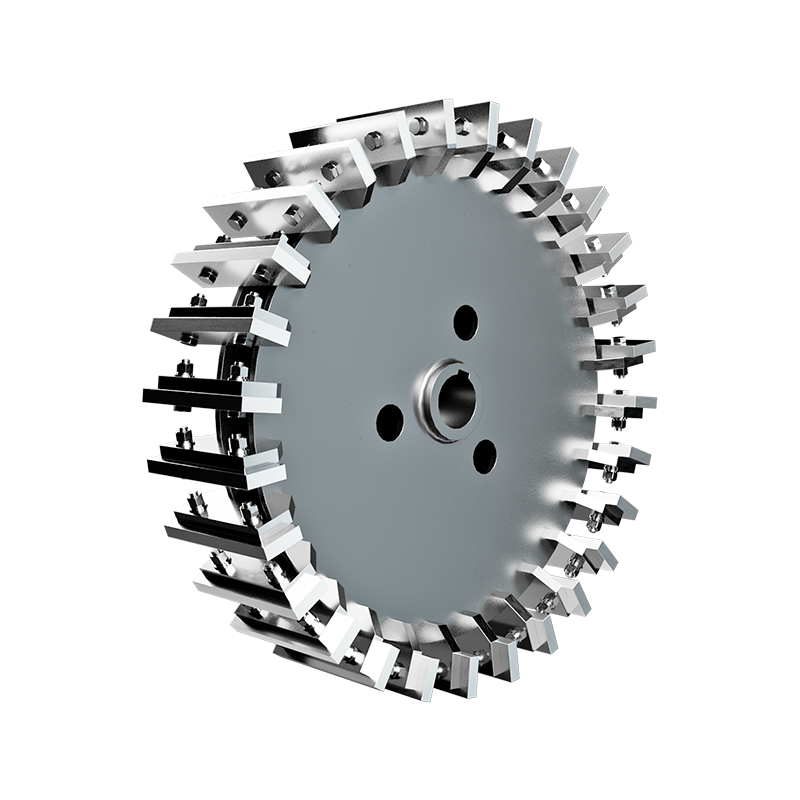
Levyjen geometriaprofiilit ja niiden sovellukset
Pulverizer-levyt eivät ole keskenään vaihdettavissa; jokainen profiili luo erillisen murtumismekaniikan, joka sopii tiettyihin materiaaliluokkiin. Näiden erojen ymmärtäminen estää kalliita yritys-erehdystestauksia ja varmistaa tasaisen tuotteiden laadun.
| Levyn tyyppi | Paras materiaaliluokka | Tyypillinen verkkosarja | Keskeinen etu |
|---|---|---|---|
| Hammastettu/isku | Hauraita mineraaleja, keramiikkaa | 20-80 mesh | Suuri suorituskyky, karkea ohjaus |
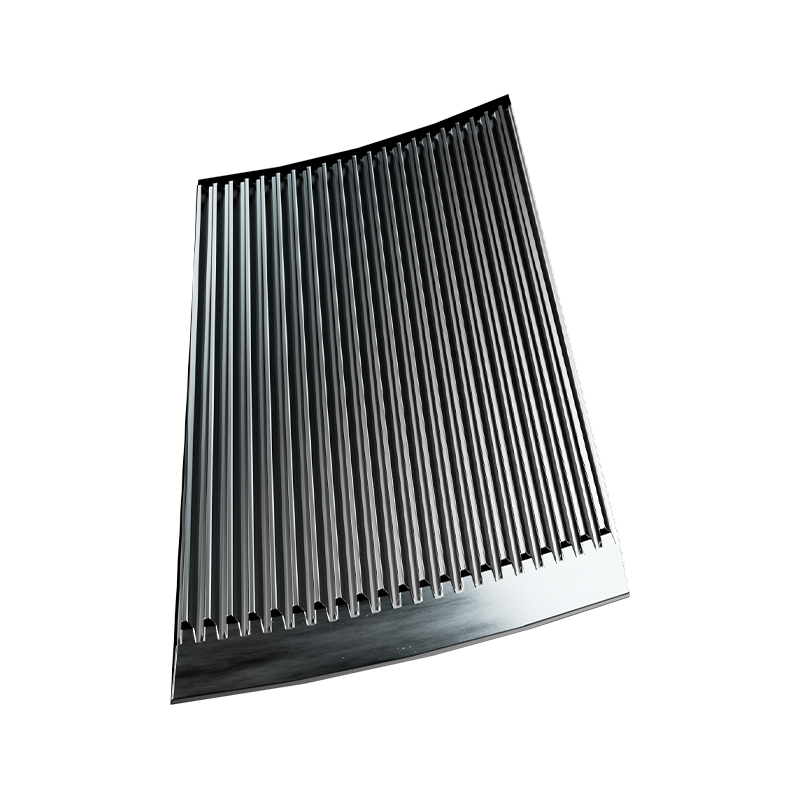
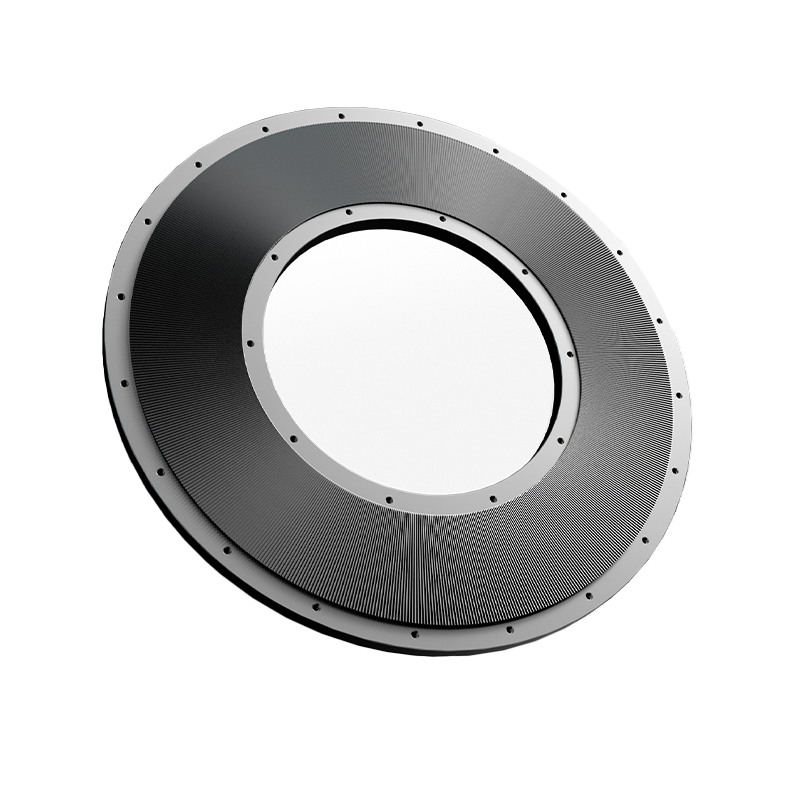
| Sahalaitainen/leikkaus | Muovit, elastomeerit, kuidut | 40-200 mesh | Puhdas leikkaus, minimaalinen lämmöntuotanto |
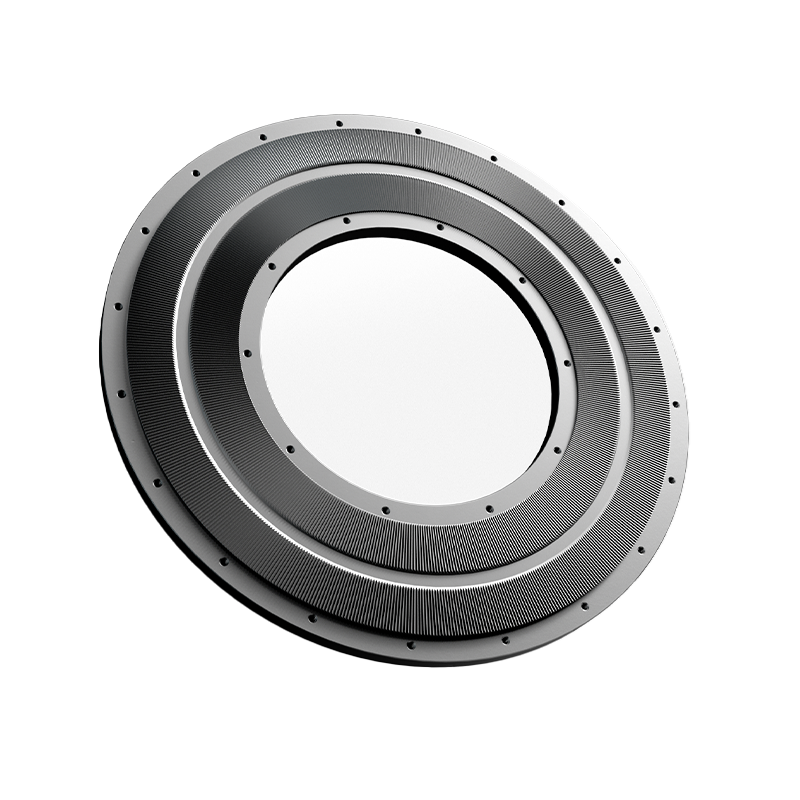
| Aallotettu / Hankaus | Ruoka, kemikaalit, pigmentit | 100-400 mesh | Hieno jauhe, kapea PSD |
| Sileä / Puristus | Vahamaiset tai öljyiset aineet | Muuttuva | Estää tukkeutumisen, hilseilemisen |
Miksi hammastetut levyt hallitsevat muovin kierrätystä?
Kestomuovit, kuten PVC ja PE, muotoutuvat pikemminkin kuin murtuvat iskun vaikutuksesta. Sahalaitaisissa kiekoissa käytetään leikkausreunoja 15-30° kallistuskulmat viipaloi materiaalin siististi tuottaen 60% vähemmän lämpöä kuin hammastetut vaihtoehdot. Tämä lämmönhallinta estää sulamisen ja uudelleen agglomeroitumisen, mikä on ensisijainen syy seulan sokeuttamiseen muovin jauhamisessa.
Materiaalin valinta kulutuskestävyyttä ja kontaminaatioiden hallintaa varten
Kiekkometallurgia vaikuttaa suoraan käyttöikään, tuotteen puhtauteen ja käyttökustannuksiin. Optimaalinen materiaali tasapainottaa kovuuden sitkeyden kanssa raaka-aineen hankaavuuden ja säädösten vaatimusten perusteella.
- D2-työkaluteräs: Vakiovalinta yleiskäyttöiseen hiontaan; tarjoaa hyvän kulutuskestävyyden kohtuullisin kustannuksin. Tyypillinen käyttöikä 800-1200 tuntia hankaamattomille muoveille ennen uudelleenpinnoittamista.
- Volframikarbidin kärjet: Välttämätön piidioksidipitoisille mineraaleille, lasitäytteisille polymeereille tai keraamisille jauheille. Pidentää käyttöikää mm 5-8x verrattuna D2-teräkseen, mutta maksaa etukäteen 3-4 kertaa enemmän. Perusteltua, kun seisokkien taajuus ylittää kuukausivälit.
- Ruostumaton teräs (316L/420): Pakollinen elintarvike-, lääke- ja kemiallisissa sovelluksissa, joissa raudan kontaminaatiota ei voida hyväksyä. Alhaisempi kulutuskestävyys kuin työkaluteräs, mutta täyttää FDA/USP-vaatimukset. Odota 30-50 % lyhyempi käyttöikä verrattuna D2:een vastaavissa olosuhteissa.
- Keramiikkapinnoitettu: Uusi vaihtoehto, jossa teräsalustan sitkeys yhdistyy alumiinioksidin/zirkoniumoksidin pintakovuuteen. Vähentää metallin välistä kosketusta ja staattisen sähkön kertymistä hienojauhesovelluksissa. Parasta varten <100 mikronia kohteet, joissa sähköstaattinen tarttuminen aiheuttaa sadonmenetystä.
Raon säätö ja toiminnan optimointi
Levyjen välinen rako on yksittäin säädettävin parametri, joka ohjaa lähdön hienoutta ja tuotantonopeutta. Oikea kalibrointi kompensoi kulumista ja mukautuu eräkohtaiseen raaka-aineen vaihteluun ilman laitteistomuutoksia.
Perustason aukon asetusten määrittäminen
Aloita valmistajan suosittelemista aukoista alkuperäisinä asetusarvoina ja tarkenna sitten empiirisesti. Aloita 200 meshin aaltopahvilevyille 0,010–0,015 tuumaa (0,25–0,38 mm) . Pienennä 0,002 tuuman askelin samalla kun tarkkailet ampeerin kulutusta; a >15 % virtapiikki osoittaa ylihiontaa tai levyn kosketusta. Dokumentoi makea paikka, jossa tuotto on huipussaan ilman liiallista virrankulutusta.
Kompensoi progressiivista kulumista
Kun levyn reunat himmenevät, tehokas leikkausvälys kasvaa, vaikka mekaaninen rako pysyisi vakiona. Ota käyttöön kulumisenseurantaprotokolla: mittaa hiukkaskokojakautuma välein 50 käyttötuntia ja säädä rakoa tiukemmiksi 0,001-0,003 tuumaa spesifikaation säilyttämiseksi. Kun säätö ei enää palauta tavoite-PSD:tä, ajoita pinnoitus tai vaihto. Tämän ajautumisen huomiotta jättäminen sallii ylimitoitettujen hiukkasten kulkeutumisen, saastuttaen loppupään prosesseja ja laukaisemalla asiakkaiden hylkäämisen.
Huoltoprotokollat levyn käyttöiän pidentämiseksi
Ennakoiva huolto pidentää levyn käyttöikää reaktiivisia vaihtojaksoja pidemmälle. Useimmat ennenaikaiset viat johtuvat ennemminkin ehkäistävissä olevista väärinkäytöksistä kuin normaalista kulumisesta.
- Päivittäinen silmämääräinen tarkastus: Tarkista ennen käynnistystä, onko hampaissa halkeamia, halkeamia osia tai upotettuja vieraita esineitä. Yksi metalliepäpuhtaus voi tuhota koko levysarjan minuuteissa.
- Laakerin lämpötilan valvonta: Kuluneet laakerit aiheuttavat aksiaalisen juoksun, joka luo epätasaisia levyn kulumiskuvioita. Vaihda laakerit, kun lämpötila ylittää 70°C ympäristön yläpuolella tai tärinä ylittää 4,5 mm/s RMS.
- Jäähdytysjärjestelmän tarkastus: Varmista, että ilma- tai vesijäähdytyspiirit ovat esteettömät. Ylikuumeneminen pehmentää levyjen reunoja ja nopeuttaa kulumista eksponentiaalisesti; a 20°C nousu suunniteltu lämpötila voi puolittaa jäljellä olevan käyttöiän.
- Syöttönopeuden johdonmukaisuus: Nälkäruokinta aiheuttaa levyn levyllä kosketuksen; liiallinen ruokinta aiheuttaa pysähtymisolosuhteita. Säilytä tasainen kuormitus 80-90 % nimellisvirrasta optimaaliset kulumisominaisuudet.
- Suunniteltu pinnoitus: Älä odota täydellistä epäonnistumista. Kevyt hionta klo 60-70 % kulumissyvyys palauttaa geometrian 20 %:lla vaihtokustannuksista ja estää yhteenliittyvien komponenttien katastrofaaliset vauriot.